3Dプリント用ロゴの最小形状幅:細い線や穴を実寸で確認する方法
3Dプリントする実寸で、ロゴの細い線、穴、小さな独立形状を測ります。SVGの拡大縮小と、ノズル、押出線幅、レジン方式の制約を区別して確認します。
目次
3Dプリント用ロゴに、どの条件でも通用する最小サイズはありません。実際にプリントするサイズで最も小さい材料部分と空隙を測り、選んだ造形方式の条件と比較して、スライス後のモデルを確認します。鮮明なSVGに残っている細部でも、プリンターでは再現できない場合があります。
平らなバッジ、キーホルダー、浮き出しロゴでは、SVGを準備した後、3Dモデルを確定する前にこの確認を行います。デザインを大きくするか、小さいサイズ専用の図案を単純化するか、別のプリント設定を試すかを判断できます。ただし、実物の造形が成功することを保証する確認ではありません。
ロゴ全体の幅だけでなく、個々の形状を確認する
- 細い接続部、空いたスロット、独立した点を別々に測ります。
- 細部を判断する前に、予定する全体幅をミリメートルで記録します。
- フィラメント方式では、ノズル径と押出線幅を区別します。
- レジン方式では、実際のプリンター、レジン、形状の種類、造形方向に合った指針を使います。
- 最後にスライスされた各層を確認し、重要な細部を試作します。
小さい形状とは何か
ポジティブ形状は、残したい材料部分です。細い文字の縦画、つなぎ目、浮き出した点などが該当します。ネガティブ形状は、残したい空間です。文字の内側の穴、スロット、2つの形状の隙間などです。独立した点には、モデルや土台への適切な接続も必要です。
これらは別々の問題です。細い線は消えることがあり、狭い開口部は塞がることがあります。一方が幅の確認を通っても、もう一方が残るとは限りません。
メーカーの指針でも、この違いは明確です。Formlabsは、浮き出し細部、彫り込み細部、壁、穴、クリアランスに別々の推奨値を示しています。 記載されている試験条件には、Form 4、Grey Resin V5、特定の積層ピッチが含まれます。すべてのレジン機やフィラメント機に共通する基準値ではなく、特定の方式と条件での参考値として扱ってください。
同じ図案を2つのサイズで測る
図案全体がSVG座標で100単位の幅を持つとします。ここで作った独自の幾何学的な例では、細い材料の接続部は0.8単位、空いた直線状スロットは1.5単位、独立した点の直径は2単位です。計算のために意図して描いた形状であり、PerfectVectorの変換結果を測ったものではありません。
縦横比を保って拡大縮小する場合は、次の式を使います。
形状幅(mm)= 図案内の形状幅(単位)× 目標の全体幅(mm)÷ 図案全体の幅(単位)
分母は、目標幅と同じ図案の範囲を表す必要があります。幅100単位のページ内に幅80単位の絵がある場合、ページ幅を40 mmにするのと、絵の幅を40 mmにするのでは倍率が異なります。計算前にこの曖昧さをなくします。
| 幅100単位の図案内の形状 | 全体幅40 mmの場合 | 全体幅80 mmの場合 |
|---|---|---|
| 材料の接続部:0.8単位 | 0.32 mm | 0.64 mm |
| 空いたスロット:1.5単位 | 0.60 mm | 1.20 mm |
| 点の直径:2単位 | 0.80 mm | 1.60 mm |
確認方法: 直線で囲まれた形状を持つネイティブSVGを作り、2つの目標幅について座標から各実寸を計算しました。全体幅を2倍にすると、3つの寸法もすべて2倍になりました。この例のスライスやプリントは行っていません。表が示すのは倍率計算の正しさであり、製造可能性ではありません。
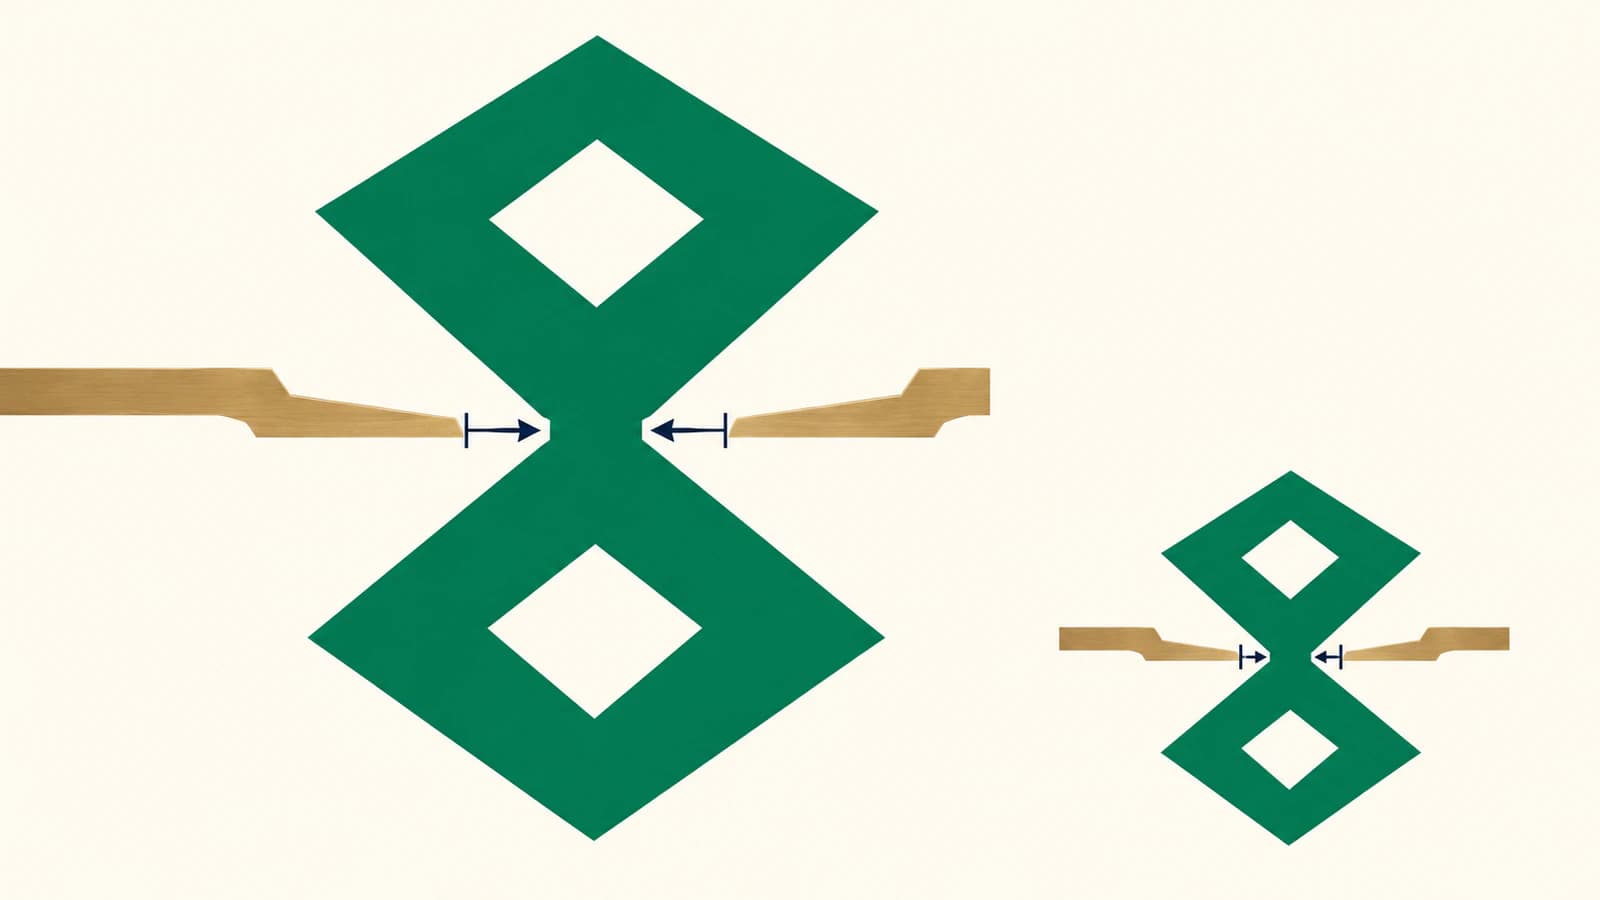
不規則な輪郭では、外接する長方形ではなく、関係する部分の最も狭い箇所を測ります。長い葉は全体幅が十分でも、茎の接続部が非常に細い場合があります。マークの他の部分につながる箇所で、その茎を確認してください。
ノズル径、押出線幅、積層ピッチは異なる
フィラメント方式のノズル径は、ノズルの開口径です。押出線幅は、積み重ねる1本の線に設定された幅です。積層ピッチは、縦方向のスライス厚を表します。それぞれ形状の異なる部分に影響します。
Prusaのノズル別プロファイルの説明では、ノズル径と押出幅を別々の設定として扱っています。ノズル径の値だけを変えても、スライサーが幅広い線を作るわけではありません。ノズルの刻印を実際の線幅と決めつけず、有効なプロファイルを確認します。
例として、幅40 mmのロゴにある0.32 mmの接続部と、線幅0.45 mmを使う仮のプロファイルを比較します。この接続部は、指定された線幅より細くなっています。スライス時に確認すべき細部だと分かりますが、すべての可変線幅スライサーがその部分を削除する、または残すという意味ではありません。0.60 mmのスロットは、別途ネガティブスペースとして確認します。
積層ピッチを下げても、SVG内のこれらの寸法は変わりません。Prusaは、積層ピッチが縦方向の解像度を決め、XY方向の細部は別に検討する必要があると説明しています。同じ資料では、複数の外周線で作る壁の理想的な厚さに重なりが関係し、単純に1本の線幅と本数を掛けただけでは決まらない理由も説明しています。
再トレースする前に、何を変えるか決める
実際の問題に合った修正を選びます。
| 見つかった問題 | 次に行うとよいこと |
|---|---|
| すべての形状が一緒に小さくなりすぎる | 製品の大きさが許すなら、デザイン全体を大きくします。 |
| 1つの装飾だけが主なマークより極端に細い | 小さいサイズ用の図案を別に作り、その装飾を単純化します。 |
| 文字の内側の穴が狭くなる | 意図して開口部を調整し、承認済みデザインと文字を比較します。 |
| 独立した点に支えがない | 3Dモデル内で土台にどう接続するかを決めます。 |
| 寸法は正しいのにスライス後のパスから細部が消える | モデルと、対象プリンターやプロファイルの適切な設定を確認します。 |
元のマスターデータは残します。すべてのパスを拡大する編集と、文字の縦画だけを太くする編集は異なります。太くすると隣の隙間が狭くなる場合もあります。部分的に編集した後は、材料部分と空間部分の両方を測り直してください。
SVGから選択可能な面がまったく作れない場合は、SVGを押し出せない原因の診断から始めます。これは輪郭の有効性の問題です。無効な輪郭の幅を増やすだけでは、原因が残ることがあります。
PerfectVectorを使う場面
ロゴが適したフラットなPNGやJPGでしか残っていない場合、PerfectVectorで3Dプリント用に候補となるSVG輪郭を再構築できます。トレース後のシルエットと元画像を比較し、小さい文字や開口部を修正して、モデリング前に予定する実寸で測ります。ベクター化で得られるのは確認対象の形状であり、プリント可能な細部寸法の認証ではありません。
元のベクターデータがあるなら、それを使います。写真の陰影に依存するマークや、彫刻的なレリーフが必要な場合には、平面のトレースが適切な出発点とは限りません。画像から3Dプリント用SVGを作る手順でその境界を説明しています。Bambu Studioのガイドでは、別の工程である読み込みとモデル確認を扱っています。
最終サイズでモデルを確認する
全体サイズ、最も細い材料部分の幅、最も狭い開口部、予定する造形方式を記録します。図案を読み込んで押し出した後、モデルがその寸法を保っているか確認します。その後、最小の細部が現れる層をスライス結果で調べます。
線の欠落、塞がった開口部、土台につながっていない独立領域がないか確認してください。全体倍率を変えた場合は、寸法も確認し直します。実物の細部について次に得るべき証拠は、予定する設定を使った代表的な試作です。画面上の滑らかなプレビューだけでは判断できません。
よくある質問
0.4 mmは、すべてのロゴに共通する最小線幅ですか? いいえ。ノズル径はフィラメント方式のパラメーターの1つにすぎません。実際のプロファイル、形状、モデルの向き、材料、必要な仕上がりが関係します。レジン方式には別の工程指針を使います。
積層ピッチを下げると、細い文字の縦画が戻りますか? XY平面内の縦画が太くなるわけではありません。最終サイズでその部分を測り、有効なスライサーがどう表現するか確認してください。
ベクターロゴは縮小しても、すべての細部を保てますか? 数学的な輪郭が定義されたままでも、実物の形状は予定する工程で作れる大きさより小さくなることがあります。SVGの拡大縮小への強さと、プリントで再現できる細部は別の性質です。
出典
- Formlabs:3Dモデルの設計仕様、Form 4世代:形状の種類を区別し、推奨値の前提となるプリンター、レジン、積層条件を示しています。
- Prusa:異なるノズル用のプロファイルを作る:ノズル径と押出幅の設定を区別しています。
- Prusa:レイヤーと外周:縦方向の解像度、薄壁の計算、外周線の重なりを説明しています。
ラスターのロゴしかありませんか? 3Dモデル用のSVG輪郭を準備し、細い接続部や開口部を最終サイズで測ってから、スライスされたモデルでその細部を確認してください。